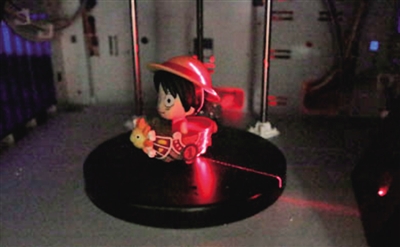
3D扫描过程。
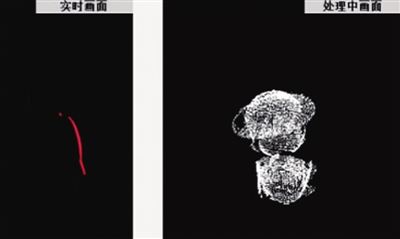
扫描文件。
导读
3D打印可以将电脑里的3D建模文件变成实物,打印过程无需干预而且精度远超手工制作,然而,3D打印在大众面前还很神秘。本文用图解从原理、分类、软件和核心部件、打印过程、精度、可用度等几方面对3D打印和3D扫描进行简单的技术分析。
3D打印的类型
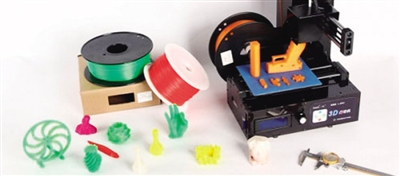
根据原料成型原理的不同,成本从低到高排列,分别是熔积成型、光敏固化、粉末粘接、激光烧结4种,它们的工作原理如下:
•熔融沉积成型,喷头将丝状热熔性材料加热融化挤喷出来,材料遇到温度更低的打印平台后凝固,通过层层堆积形成最终成品。
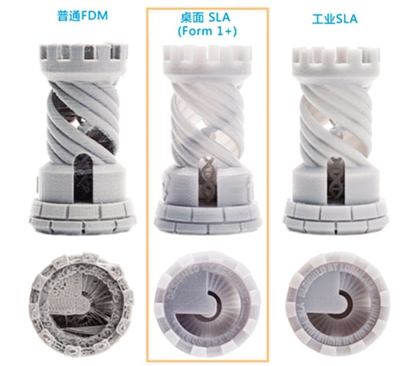
•光敏固化成型通过紫外光等光源照射光敏树脂材料,让其逐层凝固成型,通过层层堆积形成最终成品完整的产品。其是最早发展起来、技术最成熟、应用最广泛的快速成型技术。
•粉末粘接通过喷嘴将粘合剂喷喷洒在陶瓷、金属、塑料粉末等材料上,不断重复铺粉、喷涂、粘接的过程,层层叠加而得到成品。
•激光烧结类似上两种技术的混合体,通过大功率激光照射金属粉末等原料,使其烧结、融接。不断重复铺粉、烧结的过程直至完成整个模型成型。它才是工业上经常提到的3D打印。
成本最高的激光烧结和粉末粘接技术中,一个桌面机型极少,一个连桌面级产品都还没出现。而采用光固化技术的机型,价格一般20000元起,所以现时民用级3D打印机,用的基本都是成本最低的熔积成型技术,很多厂家甚至已经可以把售价控制在2000元左右。
打印精度对比
原料成本成型
速度
精度优点缺陷熔融沉积(FDM)ABS/PLA最低一般0.1mm以上成本低产品边缘比较粗糙,有明显的台阶效应光敏固化SLA光敏树脂较高较快0.016mm以上材料种类多,精度最高,表面最光滑,可完成结构复杂的原原型打印光敏树脂有一定毒性,要防护设备,成品更度较低粉末粘接3DP陶瓷/塑料
/金属粉末
较高较快0.1mm以上无需支撑结构,可以输出彩色成品成品强度不高,表面不如光固化精细光洁,粉末制造复杂成本较高激光烧结SLS金属粉末最高较慢-可用于金属成品制作,成品强度最高整体技术难度大,维护成本高,尚未有桌面级产品
控制软件
除了核心的机械部件,打印机还需要最终控制打印头移动的3D建模文件才能工作。虽然打印机基本都带显示屏和控制按钮,但打印所需的3D建模文件依旧需要电脑的帮忙。中高端产品一般可以连接电脑并有专门的客户端,而低端产品一般省略连接功能,只能通过读取SD卡中的文件进行打印。
3D打印机只能读取经过切层处理的3D建模文件(约等于将3D数字模型做了N层切片),可以通过3Dmax、CAD、MAYA等建模软件输出的.stl、3w格式文件进行直接转换。
很多厂家网站的素材库、建模网站都能找到现成的3D建模文件,有软件基础的用户可以自行建模。入门用户最喜闻乐见的除了手机外,自然还是手机壳、挂饰等小玩意。
核心部件说明
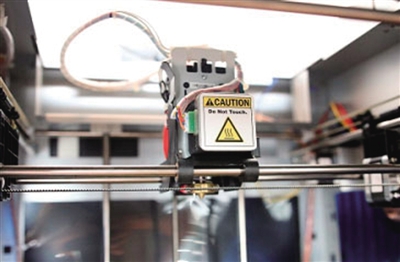
3D打印的关键词是薄层堆叠,对于熔积成型技术的3D打印机来说,可以在二维平面移动的打印头负责薄层,可以上下移动的平台负责堆叠。其核心部件不多,以刚评测完的三纬da Vinci 1.0 AiO为例:
打印头是个可以在XY轨道上精确移动的加热装置,可以加热融化ABS/PLA材料,内部有压入原料丝的齿轮,背后有散热风扇。机器通过皮带传动,打印头可以在X轴上左右移动,而打印头和整个X轴都架在了Y轴上。
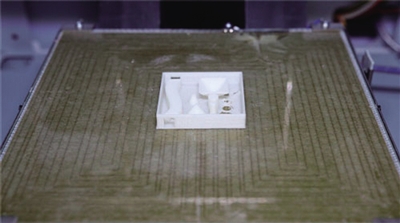
打印平台是个带加热功能,可以精确控制上下移动的玻璃板,最高加热温度为90℃(防止落到平台的ABS原料因温度太低而无法粘连),动力来源是底部的马达。平台边上一般会有校准位置用的定位点,以及调整平台水平姿态(前倾后延等)的螺丝。
原料
原料方面,主流将ABS树脂和PLA(生物降解塑料聚乳酸)材料,做成固定直径的线材(1.75mm)并捆在线筒上,价格一般在200元/1公斤左右。部分厂家会采用盒子封装,并在底部加上芯片,提供原料类型和剩余量记录功能,用起来会方便一点,而代价自然是成本会更高一些。
两种材料都可以被染上不同的颜色,它们的使用区别在熔点上,ABS熔点为220℃左右,不透明亚光质感,强度更高,需要平台被加热到90℃才能正常成型,但有毒性,使用时会有塑料烧焦的臭味,而且本身热收缩性较大,成品精度会低一点
PLA熔点在200℃左右,加工时的能耗更低,速度更快,其半透明质感更加光亮,平台加热到45℃就能正常成型,无毒环保,几乎无异味,正在慢慢淘汰ABS,成为主要的打印原料。
打印过程与维护
打印前要在平台上涂上固体胶,其作用是作为隔层,方便最后的成品移除。打印第一步是加热打印头和平台,耗时因机器功率而异,500W以下的机器一般可以在1~2分钟内完成打印头的加温,但平台却要5~6分钟才能从常温升到90℃。
随后,打印平台升到最高点就可以开始打印了,过程就是线状的打印原料在打印头中被加热融化,以流体的状态流出,在接触打印平台后硬化粘连。打印头的移动轨迹会被这些原料记录下来,打完一层后,平台下移,机器再打第二层,直至把整个物体打印出来。
原料可以被染色,但熔积成型打印机只能通过中途变换原料的方式,打印出纯色或横向颜色变化的物体。所以一般是把成品不同颜色的部分分开打印,最后像模型一样再组装起来。
工作过程中只有XYZ轴3个电机,以及打印头散热风扇的声音,噪音不大。但如果用的是ABS树脂,则还需要做额外的通风措施。
桌面打印机一般拆封就能直接使用,但如果使用时间太长、成品和平台总是粘连过紧而需动用铁铲和暴力,则需要自行对打印平台进行调平。否则可能会影响成型质量,严重的话,可能会让打印头和平台因碰撞而产生变形。另外,用久了的打印头也是相当脏的,偶尔还要用铁丝给材料出口“通便”。
扫描功能
现在某些高端型号的入门机已具备3D扫描功能,可以对实物进行扫描并生成3D建模文件,通过这个文件就可以再复制一个同样的产品。
而3D扫描分为接触和非接触式,前者是用传统的测量点接触物体搜集空间信息,精度和成本都很高,而且速度奇慢;后者主要使用激光、低频声波等进行间接扫描,速度快但精度一般,一般需要多次扫描进行数据校正。
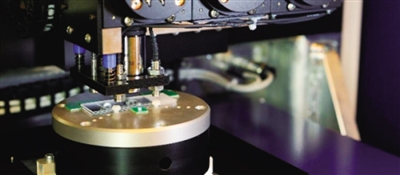
现时打印机中内置的一般是激光扫描装置。被扫描物体放在可旋转的平台上,扫描器发出激光打在扫描物体上,接收器根据反射回来的光线计算出物体的空间点数据。
不过遗憾的是,即使是万元级打印机自带的扫描功能,也基本处在不可用的状态。扫描功能的限制很多,会让光线散射不正常的物质特性,几乎都会影响扫描效果,物体高度太低、颜色太深、颜色种类太多、表面太光滑、凹坑太复杂、内部深度太大等都会影响最终效果。
另外,多增加3D扫描功能的机型,一般会比原生机型贵3000~4000元,这成本太高,故并不建议购买带3D扫描功能的衍生型号。
打印速度与打印精度
终于说到3D打印机最核心的部分了。3D打印的速度远比正常人想象中的慢,不过也很好理解:每一层的打印厚度在0.1~0.4mm(挤出的是0.1mm宽的原料丝),那打印1cm高的产品就得打印超过25~100层了……
其打印耗时和打印精度与层厚成正比,而且因为原料出丝速度固定,它们的打印耗时很容易计算。作为参考,以精度(层厚)0.3mm为例,打印一个4克重的空心表壳就需要30分钟了。如果打印的是一个手掌大小的手机,而且它还有100多克重的话,打印耗时就要突破12小时了。
打印精度方面,很多人以为3D打印机的成品可以作为最终产品,但这只针对光固化成型的打印机,其余3种打印机的产品更像是毛坯,如果对外形和精度要求高的话,成品本身还要经过再次打磨。
而更可悲的是,成本最低的熔积成型打印机,在每一层之间有明显的接合痕迹,俗称“台阶效应”,导致其表面相当粗糙。看到入门级熔积成型打印机的作品之后,或许很多用户都会有一定的心理落差。
实际可用度&限制
虽然3D打印的薄层堆叠原理,可以应对很多复杂的内部结构,但这个也带来了相应的限制。
横向强度不足:无论是哪种原理的打印机,它们都是纵向的薄层堆叠,所以横向强度会远低于纵向;
下小上大的物体需要额外的支撑机构:受重力影响,3D打印也不可能打印出悬空的物体,故需要在悬空物体下方额外打印支架或框架;
要打印出多种颜色的产品,只能中途变换原料或以分开打印的形式进行;
熔积成型的打印机只能打印出塑料成品,而且成品的硬度有限,只有粉末粘接和激光烧结能打印出陶瓷、金属等真正具有工业用途的用品;
精度和速度的矛盾:薄层堆叠的薄层越薄,所需的层数和时间就越长,只能通过多喷头同时工作等方式提高速度。
柯普文